


您当前所在的位置:首页  新闻详细
新闻详细铝型材机架的钱都花在哪?型材、配件、加工与运杂四块成本拆解
发布时间:2026/11/10 10:18:26 信息来源:原创 浏览:31 次 字体大小: 【大 中 小】 【打印本页】
铝型材机架的钱都花在哪?型材、配件、加工与运杂四块成本拆解
很多客户拿到机架报价第一反应是「怎么比我自己买料贵这么多」,也有人反过来问「这家报得这么低,是不是料薄了」。其实一台铝型材机架的钱,从来不是「型材重量 × 一个单价」这么简单。它由四块组成:型材、配件、加工、运杂。搞清这四块各占多少、什么因素会让它变贵,你就能判断一份报价是合理还是藏着坑。
本文只讲成本构成与影响因素,不涉及任何具体单价——因为单价随行情、批量、交期浮动,讲死了反而误导。
一、先把一台机架拆成四块
任何一台标准铝型材机架,成本都可以拆成:
型材 | 主体框架、立柱、横梁、斜撑用的铝型材,按米重和长度计
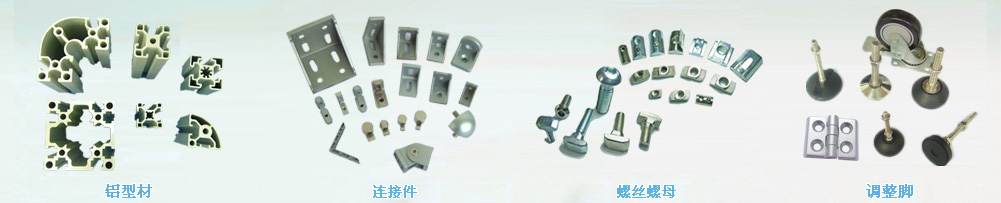
配件 | 角码、T型螺栓、螺母、端盖、封槽条、脚杯、脚轮、合页、门锁、把手
加工 | 切割下料、攻牙、沉孔/通孔、半轴孔、铣槽、CNC 异形件
运杂 | 表面处理(如需换色)、包装防护、运输、装卸
一个粗略的经验区间(常规工业机架、非重载、无特殊颜色):
型材 | 约 50%~65%
配件 | 约 15%~25%
加工 | 约 10%~20%
运杂 | 约 5%~10%
这个比例不是死的。机架越大、型材规格越粗,型材占比越高;机架越小、配件越密(门锁、合页、脚轮、把手一堆),配件占比反而可能追平型材。所以「按公斤报价」只适合粗算,正式比价必须拆开看。
二、型材成本:米重 × 长度,真正的变量是余料和损耗
型材这块的算法是公开的:截面的每米重量(米重)× 用米数 × 单价。米重是型号自带的物理属性,选什么型号就定了大半。嘉曼常用型号的米重参考:
JA2020 | 0.55 kg/m(轻型小罩、料架)
JB3030 | 0.90 kg/m(轻型工作台、展示架)
JM4040 | 1.70 kg/m(通用机架主力)
JM4040W | 2.20 kg/m(加厚承载)
JM4080 | 2.90 kg/m(大跨距横梁、龙门)
JB6060 | 2.80 kg/m(中型重载)
JM8080 | 5.10 kg/m(重型设备底座)
JM80160 | 9.00 kg/m(超重载立柱)
同样一台 1000×800×1800 的机架,用 JM4040 和用 JM4080,型材重量差接近一倍,成本自然差一大截。这也是为什么「看着一样大」的两台架子,报价能差三四成。
但真正让报价拉开差距的,往往不是米重,而是下料方案。标准型材是 6 米定尺,一根料怎么切、剩多少余料、留几支备用,直接影响用料支数。会算的下料方案能把余料压到很低,不会算的就按「总米数 ÷ 6」往上取整,多出来的料钱都摊在客户身上。切割锯缝每刀还要占 5mm 左右,件数越多、锯缝累积越可观,这些细节都在型材成本里。
三、配件成本:单价低、件数多,最容易漏也最容易加
配件是机架成本里最「不起眼」的一块:一个角码、一颗螺母都只有几毛到几块,但一台中等机架轻松上百个连接点。四个角、每层横梁两端、每块侧板固定位,全都要角码 + 螺栓 + 螺母,件数是按连接点数量翻倍的。
配件成本的三个变量:
连接点数量 | 层数越多、隔断越密,角码与紧固件成倍增加
配件档次 | 普通压铸角码 vs 加厚挤压角码,承重与价格差明显
功能件多少 | 脚杯/脚轮、合页、门锁、把手、门吸、封槽条、端盖,每加一类都是一笔
实际报价里最常见的分歧就在这:客户按「看得见的主体」比价,供应商按「配齐能用」报价。一个机架配不配脚杯、配不配门锁、端盖封槽条全不全,差价可以到总价的百分之十几。所以比价时一定要让对方列清配件清单,逐项对照,别只看总价。
四、加工成本:按工位计费,数量决定单价
铝型材买回来只是「料」,要变成能装的零件,中间全是加工:
切割 | 按刀数计,长度公差与切口垂直度决定后续装配顺不顺
攻牙 | 按牙数计,M6/M8/M12/M16 不同牙型单价不同
沉孔/通孔 | 按孔数计,沉孔是「通孔 + 平底沉台」两道工序
半轴孔 | 按孔数计,通常只打一端
铣槽/CNC | 按件计,异形件、避让位、板件开孔都走这块
加工费的规律是:单件数量越少、换型越多,单件摊得越贵;批量集中、一次装夹做完,单价就低。这也是为什么同一张图纸,做一台和做十台,单台加工费能差不少。
要提醒一句:加工要求写在图纸上才算数。端面攻几个牙、沉孔在哪个面、半轴孔距端面多少,都必须标清。图纸含糊导致的返工,返工费最后还是算在机架成本里,而且拖工期。
五、运杂与表面处理:距离和颜色是两大变量
表面处理这块,常规氧化银是标配,不额外加钱;要换哑光黑、香槟、喷塑等颜色,就属于非标,需要单独计。颜色越深、批次越少,单价越高,色差控制也更难。
运杂包括包装与运输。型材表面是氧化膜,磕碰就是永久划痕,所以长料必须分捆、端头加护角、板件之间加隔离。运输按重量和体积计费,省内短途和大跨省差别很大;超过一定重量走整车更划算,小批量走零担单价高。
这两块在报价里常被压缩,但压过头会出问题:包装省了,到货全是划痕;运费压了,走最便宜的渠道,延误和破损风险都上来了。合理做法是把运杂单独列出,让客户知道这笔钱花在哪。
六、同一台机架,怎么把成本降下来
不谈偷工减料,只谈设计与管理上的正路:
1、统一型材规格。整台机架尽量用 2~3 种型号,别立柱 8080、横梁 4040、斜撑 3030 各来一套。规格越杂,备料越碎,余料越多。
2、按受力选型,不要一味加粗。跨距 1 米以内用 4040 够用,非要上 8080,重量和成本都翻倍,实际刚度富余很多。
3、减少不必要的连接点。能用一根长料贯通的,不要切成两段加角码对接。每多一个连接点,就是一套角码加四套紧固件。
4、配件一次列全。报价阶段就把脚杯、门锁、合页、端盖、封槽条写清,避免中途追加,追加的单件采购单价永远比批量高。
5、加工集中。同一批零件一次下料、一次装夹攻牙,别分三次下单,每次都要重新调机。
6、图纸标清。尺寸、牙型、孔位、方向都写明白,一次做对就是最大的降本。
七、看报价的三个动作
第一,让对方拆开报:型材多少、配件多少、加工多少、运杂多少。只给一个总价的,你没法判断合理性。
第二,核对配件清单:角码数量对不对得上连接点,脚杯是不是配齐,端盖封槽条有没有算进去。
第三,问下料方案:用几支 6 米料、余料怎么处理、有没有留备用支。这一问最能看出对方是认真算过还是拍脑袋。
嘉曼做工业铝型材机架,报价一律按型材、配件、加工、运杂分项列出,配件清单逐项可查,下料方案可核对。有图纸或 STEP 模型,我们可以直接帮你算量、核配件、出分项报价。
咨询电话:13538203192
官方网站:www.szjiaman.com
深圳市嘉曼工业设备有限公司 | 工业铝型材 · 配件 · 机架定制 · CNC 加工
很多客户拿到机架报价第一反应是「怎么比我自己买料贵这么多」,也有人反过来问「这家报得这么低,是不是料薄了」。其实一台铝型材机架的钱,从来不是「型材重量 × 一个单价」这么简单。它由四块组成:型材、配件、加工、运杂。搞清这四块各占多少、什么因素会让它变贵,你就能判断一份报价是合理还是藏着坑。
本文只讲成本构成与影响因素,不涉及任何具体单价——因为单价随行情、批量、交期浮动,讲死了反而误导。
一、先把一台机架拆成四块
任何一台标准铝型材机架,成本都可以拆成:
型材 | 主体框架、立柱、横梁、斜撑用的铝型材,按米重和长度计
配件 | 角码、T型螺栓、螺母、端盖、封槽条、脚杯、脚轮、合页、门锁、把手
加工 | 切割下料、攻牙、沉孔/通孔、半轴孔、铣槽、CNC 异形件
运杂 | 表面处理(如需换色)、包装防护、运输、装卸
一个粗略的经验区间(常规工业机架、非重载、无特殊颜色):
型材 | 约 50%~65%
配件 | 约 15%~25%
加工 | 约 10%~20%
运杂 | 约 5%~10%
这个比例不是死的。机架越大、型材规格越粗,型材占比越高;机架越小、配件越密(门锁、合页、脚轮、把手一堆),配件占比反而可能追平型材。所以「按公斤报价」只适合粗算,正式比价必须拆开看。
二、型材成本:米重 × 长度,真正的变量是余料和损耗
型材这块的算法是公开的:截面的每米重量(米重)× 用米数 × 单价。米重是型号自带的物理属性,选什么型号就定了大半。嘉曼常用型号的米重参考:
JA2020 | 0.55 kg/m(轻型小罩、料架)
JB3030 | 0.90 kg/m(轻型工作台、展示架)
JM4040 | 1.70 kg/m(通用机架主力)
JM4040W | 2.20 kg/m(加厚承载)
JM4080 | 2.90 kg/m(大跨距横梁、龙门)
JB6060 | 2.80 kg/m(中型重载)
JM8080 | 5.10 kg/m(重型设备底座)
JM80160 | 9.00 kg/m(超重载立柱)
同样一台 1000×800×1800 的机架,用 JM4040 和用 JM4080,型材重量差接近一倍,成本自然差一大截。这也是为什么「看着一样大」的两台架子,报价能差三四成。
但真正让报价拉开差距的,往往不是米重,而是下料方案。标准型材是 6 米定尺,一根料怎么切、剩多少余料、留几支备用,直接影响用料支数。会算的下料方案能把余料压到很低,不会算的就按「总米数 ÷ 6」往上取整,多出来的料钱都摊在客户身上。切割锯缝每刀还要占 5mm 左右,件数越多、锯缝累积越可观,这些细节都在型材成本里。
三、配件成本:单价低、件数多,最容易漏也最容易加
配件是机架成本里最「不起眼」的一块:一个角码、一颗螺母都只有几毛到几块,但一台中等机架轻松上百个连接点。四个角、每层横梁两端、每块侧板固定位,全都要角码 + 螺栓 + 螺母,件数是按连接点数量翻倍的。
配件成本的三个变量:
连接点数量 | 层数越多、隔断越密,角码与紧固件成倍增加
配件档次 | 普通压铸角码 vs 加厚挤压角码,承重与价格差明显
功能件多少 | 脚杯/脚轮、合页、门锁、把手、门吸、封槽条、端盖,每加一类都是一笔
实际报价里最常见的分歧就在这:客户按「看得见的主体」比价,供应商按「配齐能用」报价。一个机架配不配脚杯、配不配门锁、端盖封槽条全不全,差价可以到总价的百分之十几。所以比价时一定要让对方列清配件清单,逐项对照,别只看总价。
四、加工成本:按工位计费,数量决定单价
铝型材买回来只是「料」,要变成能装的零件,中间全是加工:
切割 | 按刀数计,长度公差与切口垂直度决定后续装配顺不顺
攻牙 | 按牙数计,M6/M8/M12/M16 不同牙型单价不同
沉孔/通孔 | 按孔数计,沉孔是「通孔 + 平底沉台」两道工序
半轴孔 | 按孔数计,通常只打一端
铣槽/CNC | 按件计,异形件、避让位、板件开孔都走这块
加工费的规律是:单件数量越少、换型越多,单件摊得越贵;批量集中、一次装夹做完,单价就低。这也是为什么同一张图纸,做一台和做十台,单台加工费能差不少。
要提醒一句:加工要求写在图纸上才算数。端面攻几个牙、沉孔在哪个面、半轴孔距端面多少,都必须标清。图纸含糊导致的返工,返工费最后还是算在机架成本里,而且拖工期。
五、运杂与表面处理:距离和颜色是两大变量
表面处理这块,常规氧化银是标配,不额外加钱;要换哑光黑、香槟、喷塑等颜色,就属于非标,需要单独计。颜色越深、批次越少,单价越高,色差控制也更难。
运杂包括包装与运输。型材表面是氧化膜,磕碰就是永久划痕,所以长料必须分捆、端头加护角、板件之间加隔离。运输按重量和体积计费,省内短途和大跨省差别很大;超过一定重量走整车更划算,小批量走零担单价高。
这两块在报价里常被压缩,但压过头会出问题:包装省了,到货全是划痕;运费压了,走最便宜的渠道,延误和破损风险都上来了。合理做法是把运杂单独列出,让客户知道这笔钱花在哪。
六、同一台机架,怎么把成本降下来
不谈偷工减料,只谈设计与管理上的正路:
1、统一型材规格。整台机架尽量用 2~3 种型号,别立柱 8080、横梁 4040、斜撑 3030 各来一套。规格越杂,备料越碎,余料越多。
2、按受力选型,不要一味加粗。跨距 1 米以内用 4040 够用,非要上 8080,重量和成本都翻倍,实际刚度富余很多。
3、减少不必要的连接点。能用一根长料贯通的,不要切成两段加角码对接。每多一个连接点,就是一套角码加四套紧固件。
4、配件一次列全。报价阶段就把脚杯、门锁、合页、端盖、封槽条写清,避免中途追加,追加的单件采购单价永远比批量高。
5、加工集中。同一批零件一次下料、一次装夹攻牙,别分三次下单,每次都要重新调机。
6、图纸标清。尺寸、牙型、孔位、方向都写明白,一次做对就是最大的降本。
七、看报价的三个动作
第一,让对方拆开报:型材多少、配件多少、加工多少、运杂多少。只给一个总价的,你没法判断合理性。
第二,核对配件清单:角码数量对不对得上连接点,脚杯是不是配齐,端盖封槽条有没有算进去。
第三,问下料方案:用几支 6 米料、余料怎么处理、有没有留备用支。这一问最能看出对方是认真算过还是拍脑袋。
嘉曼做工业铝型材机架,报价一律按型材、配件、加工、运杂分项列出,配件清单逐项可查,下料方案可核对。有图纸或 STEP 模型,我们可以直接帮你算量、核配件、出分项报价。
咨询电话:13538203192
官方网站:www.szjiaman.com
深圳市嘉曼工业设备有限公司 | 工业铝型材 · 配件 · 机架定制 · CNC 加工
