


您当前所在的位置:首页  新闻详细
新闻详细铝型材+亚克力防护罩怎么兼顾密封与散热?进风口、风扇位与内循环布置
发布时间:2026/11/17 10:15:22 信息来源:原创 浏览:28 次 字体大小: 【大 中 小】 【打印本页】
用铝型材搭骨架、亚克力做围护,是设备机罩最常见的组合:骨架可拆可改、板面透明好看、成本也好控制。但真正装到设备上,十有八九会撞上同一个矛盾——封得严就闷,开得多就进灰。散热和防尘看起来是对立的,其实只要把「进风口在哪、风扇怎么排、板怎么开孔」这三件事想清楚,两者是可以同时拿到的。
这篇按现场顺序讲:先拆需求,再定风口,然后排风扇、开孔、做内循环,最后给出型材与配件的选型对照,方便你对着自己的机罩一项项核对。
一、先把三种需求拆开:防尘、散热、可视
很多人一上来就问「要不要加风扇」,其实应该先问「这台设备到底怕什么」。三种需求对应的手段完全不同,混在一起谈就会互相打架。
防尘 | 密封条+挡尘板+正压送风 | 开孔越多越难做到
散热 | 加大通风面积+强制风冷 | 开孔多会带入粉尘
可视 | 亚克力透明板+少开孔 | 开孔与百叶会挡视线
实操建议:先按设备说明书确认允许温升,再按车间洁净程度确认允许进灰量。两项都宽松的(普通装配车间、发热量小),自然对流就够;两项都紧的(精密检测、粉尘车间),才需要做正压过滤。中间地带最容易被做坏——风口开了一堆,滤网一个没装,结果灰也进了、温度也没降下来。
二、进风口与出风口的位置:高低差决定效率
热空气往上走,这是最省钱的一股动力。所以进风口尽量开在罩体下部、靠近冷空气来源的一侧,出风口开在顶部或上侧,让气流自然形成「下进上出」的通道。
常见的三个错误:
1、进出风口开在同一高度、同一侧,风刚进来就从旁边出去了,罩内上半部分根本没换气。
2、出风口开在正对发热源的正上方,看着合理,实际上热风被顶回来,在顶部形成热窝。
3、只开一个口,靠缝隙换气,通风量完全靠运气。
有效通风面积建议做到风扇有效面积的 1.2~1.5 倍。也就是说,装一个 120 风扇,出风口净开口不要小于风扇迎风面积的 1.2 倍;开口被百叶、滤网、防尘网遮挡的,要按遮挡后的净通流面积算,别按外形尺寸算。
进风口一侧装可拆洗的滤棉或金属滤网,出风口装粗目防尘网即可——出风是往外吹的,不需要高等级过滤,装太密反而增加背压。
三、风扇位怎么排:正压还是负压
风扇不是越多越好,关键在「风往哪个方向净流动」。
正压(进风量大于出风量) | 罩内气压略高于外部,缝隙处向外漏气,粉尘进不来 | 防尘要求高的机罩
负压(出风量大于进风量) | 散热效率高,但缝隙处向内吸气,容易把灰吸进来 | 粉尘少、发热量大的场合
均衡(进出风量相当) | 结构最简单,靠位置差形成通道 | 一般工作台、小型机罩
多数设备机罩建议走正压:把过滤集中在进风口一处,罩体其他缝隙全部当出气口用,这样滤网只需要维护一个点,维护成本最低。
多风扇并联时,两台风扇之间至少留一个风扇直径的间距。挨着装会出现抢风,后一台吸的是前一台刚吹出去的风,实测风量会掉三成以上。上下叠装的风扇,转向要一致,不要一台进一台出对着干。
四、亚克力板开孔:孔径、孔距与防裂
亚克力最怕的不是钻孔本身,而是孔边应力集中加上热胀被卡死。几个硬指标:
孔径 = 螺栓直径 + 1~1.5mm 余量,留出热胀空间,不要做成紧配合。
孔边距 ≥ 板厚的 1.5~2 倍,太靠边一定裂。
孔与孔之间 ≥ 3 倍孔径,密集开孔要错位排布。
板边到型材槽内壁留 1~2mm 间隙,整块板不要顶死。
风扇开孔按风机厂家的开孔图走最稳,常用两档:120 风扇开 φ116、四孔中心距 105mm;92 风扇开 φ88、四孔中心距 82.5mm。172 及以上的大风机,各厂家孔位不统一,务必按实物或图纸放样,别照经验值开。
钻孔用亚克力专用细齿钻头或改刃的麻花钻,低速、小进给,边钻边喷水或皂液降温。转速一高,孔口必然发白、拉丝,严重的直接崩边。孔口倒角 0.5mm 去毛刺,能显著降低后期开裂概率。
五、内循环与导流:别让热风在原地打转
罩内空间大、发热源集中的场合,光有总风量不够,还要把风送到该去的地方。
第一步是定位发热源:驱动器、电源、变压器、伺服放大器,通常贴着背板装。第二步是做导流:在进风口内侧加一块斜置的导流板,把冷风压低、贴着底板送向发热源,再从顶部排出。这块板不用大,一块 200mm 宽的斜板就能明显改善。
罩内大而发热源偏一侧的,加一台小轴流风扇做内循环搅动,比再加一台外排风扇更有效——它不改变进出风平衡,只是把死角的热空气搅匀。
温升要实测,不要靠估。做法是:设备连续满载运行 2 小时,用测温枪测罩内顶部温度和环境温度,差值控制在 10~15K 以内一般可接受;超过就说明风量不够或风路短路,先改风路再考虑加风机。
六、密封与检修的平衡
密封做到极致的结果往往是「打不开、修不了」。几个部位的常规做法:
活动门框 | 装三元乙丙或硅胶密封条,压缩量控制在 20%~30% | 压得太死门关不上,压太少漏灰
固定侧板 | 密封条+压条,或用封槽条压边 | 封槽条要留伸缩余量
检修口 | 做成可拆板或合页门,配门锁/搭扣 | 频繁检修位不要用螺钉固定
线缆过孔 | 毛刷条、橡胶护线圈或分体式过线套 | 过孔开完必须收口,否则等于开了个大风口
七、骨架型材与配件选型对照
罩体骨架按尺寸分档,别一律用最粗的,也别一味图轻:
小型罩体(宽高 600mm 以内) | JB3030 0.90kg/m 或 JM4040 1.7kg/m | 角码 3030/4040 通用件即可
中型罩体(600~1200mm) | JM4040 1.7kg/m 或 JM4080 2.9kg/m | 立柱用 4080,横梁可用 4040
大型罩体(1200mm 以上) | JM4080 2.9kg/m、JM8080 5.10kg/m | 大跨度横梁建议 8080 或加斜撑
重载/带门大型罩 | JM8080 5.10kg/m、JM5050 3.2kg/m | 门框独立成框,不靠侧板承重
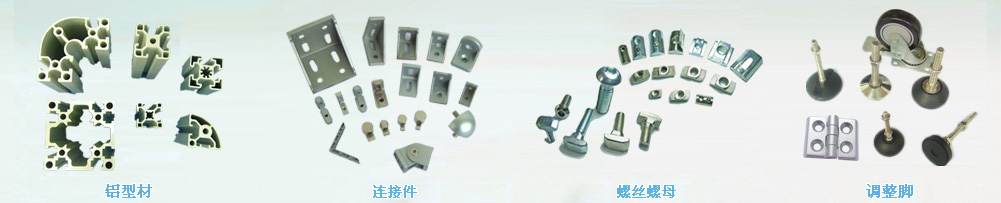
配件搭配上,槽内螺母按 20/30/40/45 系列对应选:30 系列用 M5~M6,40/45 系列用 M6~M8,重载点用滑块螺母,后期要加装的位置用 T 型螺母,竖装位置用弹片螺母更省手。门用合页建议每扇门不少于两个,门高超过 1m 的加第三个。
八、一套可落地的核对清单
1、进风口在下、出风口在上,且不在同一侧同一高度。
2、出风口净通流面积 ≥ 风扇迎风面积 ×1.2。
3、走正压方案时,滤网只放在进风口,且可徒手拆洗。
4、多风扇间距 ≥ 一个风扇直径,转向一致。
5、亚克力孔径留 1~1.5mm 余量,孔边距 ≥ 1.5 倍板厚。
6、发热源前有导流,罩内无明显热窝。
7、满载 2 小时实测温升 ≤ 15K。
8、所有过线孔、检修口已收口,密封条压缩量在 20%~30%。
亚克力罩的密封与散热,说到底是一道取舍题:先把设备的真实容忍度问清楚,再决定风口开在哪、开多大,比事后加风扇、补密封条要省得多。嘉曼可提供从骨架型材、角码螺母到亚克力板开孔加工的一站式配套,图纸过来我们按你的风路方案配板、开孔、攻牙,一次到位。
深圳市嘉曼工业设备有限公司|工业铝型材及配件一站式供应|CNC深加工、亚克力、铝板、钣金加工
咨询电话:13538203192 官网:www.szjiaman.com
这篇按现场顺序讲:先拆需求,再定风口,然后排风扇、开孔、做内循环,最后给出型材与配件的选型对照,方便你对着自己的机罩一项项核对。
一、先把三种需求拆开:防尘、散热、可视
很多人一上来就问「要不要加风扇」,其实应该先问「这台设备到底怕什么」。三种需求对应的手段完全不同,混在一起谈就会互相打架。
防尘 | 密封条+挡尘板+正压送风 | 开孔越多越难做到
散热 | 加大通风面积+强制风冷 | 开孔多会带入粉尘
可视 | 亚克力透明板+少开孔 | 开孔与百叶会挡视线
实操建议:先按设备说明书确认允许温升,再按车间洁净程度确认允许进灰量。两项都宽松的(普通装配车间、发热量小),自然对流就够;两项都紧的(精密检测、粉尘车间),才需要做正压过滤。中间地带最容易被做坏——风口开了一堆,滤网一个没装,结果灰也进了、温度也没降下来。
二、进风口与出风口的位置:高低差决定效率
热空气往上走,这是最省钱的一股动力。所以进风口尽量开在罩体下部、靠近冷空气来源的一侧,出风口开在顶部或上侧,让气流自然形成「下进上出」的通道。
常见的三个错误:
1、进出风口开在同一高度、同一侧,风刚进来就从旁边出去了,罩内上半部分根本没换气。
2、出风口开在正对发热源的正上方,看着合理,实际上热风被顶回来,在顶部形成热窝。
3、只开一个口,靠缝隙换气,通风量完全靠运气。
有效通风面积建议做到风扇有效面积的 1.2~1.5 倍。也就是说,装一个 120 风扇,出风口净开口不要小于风扇迎风面积的 1.2 倍;开口被百叶、滤网、防尘网遮挡的,要按遮挡后的净通流面积算,别按外形尺寸算。
进风口一侧装可拆洗的滤棉或金属滤网,出风口装粗目防尘网即可——出风是往外吹的,不需要高等级过滤,装太密反而增加背压。
三、风扇位怎么排:正压还是负压
风扇不是越多越好,关键在「风往哪个方向净流动」。
正压(进风量大于出风量) | 罩内气压略高于外部,缝隙处向外漏气,粉尘进不来 | 防尘要求高的机罩
负压(出风量大于进风量) | 散热效率高,但缝隙处向内吸气,容易把灰吸进来 | 粉尘少、发热量大的场合
均衡(进出风量相当) | 结构最简单,靠位置差形成通道 | 一般工作台、小型机罩
多数设备机罩建议走正压:把过滤集中在进风口一处,罩体其他缝隙全部当出气口用,这样滤网只需要维护一个点,维护成本最低。
多风扇并联时,两台风扇之间至少留一个风扇直径的间距。挨着装会出现抢风,后一台吸的是前一台刚吹出去的风,实测风量会掉三成以上。上下叠装的风扇,转向要一致,不要一台进一台出对着干。
四、亚克力板开孔:孔径、孔距与防裂
亚克力最怕的不是钻孔本身,而是孔边应力集中加上热胀被卡死。几个硬指标:
孔径 = 螺栓直径 + 1~1.5mm 余量,留出热胀空间,不要做成紧配合。
孔边距 ≥ 板厚的 1.5~2 倍,太靠边一定裂。
孔与孔之间 ≥ 3 倍孔径,密集开孔要错位排布。
板边到型材槽内壁留 1~2mm 间隙,整块板不要顶死。
风扇开孔按风机厂家的开孔图走最稳,常用两档:120 风扇开 φ116、四孔中心距 105mm;92 风扇开 φ88、四孔中心距 82.5mm。172 及以上的大风机,各厂家孔位不统一,务必按实物或图纸放样,别照经验值开。
钻孔用亚克力专用细齿钻头或改刃的麻花钻,低速、小进给,边钻边喷水或皂液降温。转速一高,孔口必然发白、拉丝,严重的直接崩边。孔口倒角 0.5mm 去毛刺,能显著降低后期开裂概率。
五、内循环与导流:别让热风在原地打转
罩内空间大、发热源集中的场合,光有总风量不够,还要把风送到该去的地方。
第一步是定位发热源:驱动器、电源、变压器、伺服放大器,通常贴着背板装。第二步是做导流:在进风口内侧加一块斜置的导流板,把冷风压低、贴着底板送向发热源,再从顶部排出。这块板不用大,一块 200mm 宽的斜板就能明显改善。
罩内大而发热源偏一侧的,加一台小轴流风扇做内循环搅动,比再加一台外排风扇更有效——它不改变进出风平衡,只是把死角的热空气搅匀。
温升要实测,不要靠估。做法是:设备连续满载运行 2 小时,用测温枪测罩内顶部温度和环境温度,差值控制在 10~15K 以内一般可接受;超过就说明风量不够或风路短路,先改风路再考虑加风机。
六、密封与检修的平衡
密封做到极致的结果往往是「打不开、修不了」。几个部位的常规做法:
活动门框 | 装三元乙丙或硅胶密封条,压缩量控制在 20%~30% | 压得太死门关不上,压太少漏灰
固定侧板 | 密封条+压条,或用封槽条压边 | 封槽条要留伸缩余量
检修口 | 做成可拆板或合页门,配门锁/搭扣 | 频繁检修位不要用螺钉固定
线缆过孔 | 毛刷条、橡胶护线圈或分体式过线套 | 过孔开完必须收口,否则等于开了个大风口
七、骨架型材与配件选型对照
罩体骨架按尺寸分档,别一律用最粗的,也别一味图轻:
小型罩体(宽高 600mm 以内) | JB3030 0.90kg/m 或 JM4040 1.7kg/m | 角码 3030/4040 通用件即可
中型罩体(600~1200mm) | JM4040 1.7kg/m 或 JM4080 2.9kg/m | 立柱用 4080,横梁可用 4040
大型罩体(1200mm 以上) | JM4080 2.9kg/m、JM8080 5.10kg/m | 大跨度横梁建议 8080 或加斜撑
重载/带门大型罩 | JM8080 5.10kg/m、JM5050 3.2kg/m | 门框独立成框,不靠侧板承重
配件搭配上,槽内螺母按 20/30/40/45 系列对应选:30 系列用 M5~M6,40/45 系列用 M6~M8,重载点用滑块螺母,后期要加装的位置用 T 型螺母,竖装位置用弹片螺母更省手。门用合页建议每扇门不少于两个,门高超过 1m 的加第三个。
八、一套可落地的核对清单
1、进风口在下、出风口在上,且不在同一侧同一高度。
2、出风口净通流面积 ≥ 风扇迎风面积 ×1.2。
3、走正压方案时,滤网只放在进风口,且可徒手拆洗。
4、多风扇间距 ≥ 一个风扇直径,转向一致。
5、亚克力孔径留 1~1.5mm 余量,孔边距 ≥ 1.5 倍板厚。
6、发热源前有导流,罩内无明显热窝。
7、满载 2 小时实测温升 ≤ 15K。
8、所有过线孔、检修口已收口,密封条压缩量在 20%~30%。
亚克力罩的密封与散热,说到底是一道取舍题:先把设备的真实容忍度问清楚,再决定风口开在哪、开多大,比事后加风扇、补密封条要省得多。嘉曼可提供从骨架型材、角码螺母到亚克力板开孔加工的一站式配套,图纸过来我们按你的风路方案配板、开孔、攻牙,一次到位。
深圳市嘉曼工业设备有限公司|工业铝型材及配件一站式供应|CNC深加工、亚克力、铝板、钣金加工
咨询电话:13538203192 官网:www.szjiaman.com
